 smartfactory
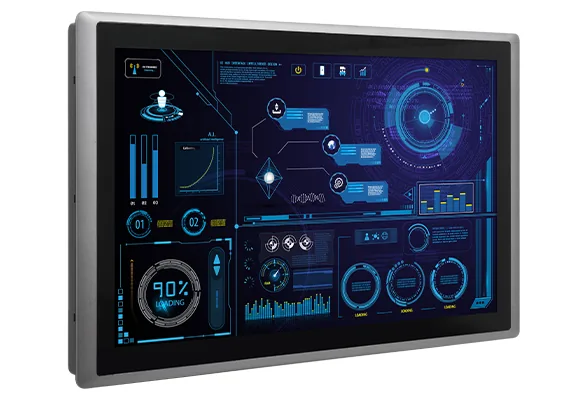
Nhiều nhà máy đã có màn hình lớn treo đầu xưởng, trên đó là biểu đồ đẹp, nhưng con số vẫn do tổ trưởng nhập tay cuối ca. Đến khi ban giám đốc hỏi vì sao sản lượng tuần này giảm, không ai trả lời được máy nào dừng, dừng lúc mấy giờ, dừng bao lâu.
Quản lý nhà máy thông minh bằng dashboard không bắt đầu từ phần mềm vẽ biểu đồ. Nó bắt đầu từ ba câu hỏi: đo chỉ số nào, lấy số từ đâu, và hiển thị ở đâu để người cần xem thì thấy đúng lúc. Bài này đi qua cả ba, với ví dụ thiết bị của Cincoze và Siemens có thông số lấy từ tài liệu của hãng. Xuyên suốt bài là một điều hay bị quên: máy tính đặt trong xưởng sản xuất không phải máy văn phòng. Nhiệt, bụi, rung và nguồn điện chập chờn mới là thứ quyết định dashboard có chạy được quanh năm hay không.
Dashboard nhà máy khác báo cáo Excel ở đâu
Báo cáo Excel kể lại chuyện hôm qua. Dashboard trong một smart factory cho thấy chuyện đang xảy ra, trễ vài giây hoặc vài phút. Mỗi cấp xem một thứ:
- Tại chuyền: ca này đủ nhịp hay chậm, máy nào đang dừng. Chữ to, ít chỉ số.
- Cấp xưởng: quản đốc so sánh các chuyền, lý do dừng máy, tỉ lệ lỗi.
- Cấp nhà máy: ban giám đốc xem xu hướng tuần, tháng: OEE, năng lượng trên sản phẩm.
Cách phân tầng này khớp với mô hình ISA-95 5 tầng: số liệu sinh ra ở tầng điều khiển, được tính ở tầng điều hành sản xuất rồi mới lên tầng quản lý.
Bộ chỉ số cần đo
Không cần đo mọi thứ ngay từ đầu. Các nhóm chỉ số dưới đây trả lời được phần lớn câu hỏi của người quản lý sản xuất; bộ tiêu chuẩn ISO 22400 về KPI điều hành sản xuất có thể dùng làm khung khi thống nhất cách tính.
OEE: hiệu suất thiết bị tổng thể
OEE (Overall Equipment Effectiveness) là tích của ba thành phần:
- Availability (độ sẵn sàng) = thời gian máy thực chạy / thời gian kế hoạch chạy. Phần mất là dừng máy: hỏng, chờ vật tư, chuyển đổi khuôn.
- Performance (hiệu suất) = (cycle time chuẩn × số sản phẩm làm ra) / thời gian máy thực chạy. Phần mất là chạy chậm hơn nhịp thiết kế và những lần dừng ngắn không ai ghi lại.
- Quality (chất lượng) = số sản phẩm đạt / tổng số sản phẩm làm ra. Phần mất là phế phẩm và hàng phải làm lại.
OEE = Availability × Performance × Quality. Ví dụ giả định: ca 8 giờ (480 phút), nghỉ có kế hoạch 30 phút, thời gian kế hoạch 450 phút. Máy dừng tổng cộng 45 phút, vậy thời gian chạy 405 phút, Availability = 405/450 = 90%. Cycle time chuẩn 30 giây, làm được 720 sản phẩm, tức 360 phút công chuẩn, Performance = 360/405 ≈ 88,9%. Có 22 sản phẩm lỗi, Quality = 698/720 ≈ 96,9%. OEE ≈ 0,90 × 0,889 × 0,969 ≈ 77,5%.
Cùng OEE 77%, chuyền A có thể mất ở dừng máy, chuyền B mất ở chạy chậm, hai hướng xử lý khác hẳn nhau. Vì vậy dashboard nên hiện cả ba thành phần, không chỉ một con số.
Downtime và lý do dừng máy
Thời gian dừng máy phải đi kèm lý do: hỏng cơ khí, hỏng điện, chờ vật tư, chờ người, chuyển đổi sản phẩm, kiểm tra chất lượng. Máy chỉ biết mình dừng, không biết vì sao, nên lý do do người vận hành chọn trên màn hình tại máy.
MTBF và MTTR
MTBF (Mean Time Between Failures, thời gian trung bình giữa hai lần hỏng) = tổng thời gian chạy / số lần hỏng. MTTR (Mean Time To Repair, thời gian trung bình để sửa) = tổng thời gian sửa / số lần hỏng. MTBF giảm dần là máy xuống cấp; MTTR cao là thiếu phụ tùng, người hoặc quy trình. Hai chỉ số này là đầu vào cho kế hoạch bảo trì dự đoán.
Năng lượng trên một sản phẩm
kWh trên một sản phẩm cho biết năng lượng có bị lãng phí không, bất kể sản lượng lên xuống. Chỉ số này ghép đồng hồ điện ở tủ của chuyền với bộ đếm sản lượng cùng chuyền, cùng khoảng thời gian. Cách đặt đồng hồ và gateway đọc Modbus đã có trong bài giám sát năng lượng nhà máy.
Tỉ lệ lỗi, takt time và cycle time
- Tỉ lệ lỗi: tách theo loại lỗi và công đoạn phát hiện.
- Takt time: nhịp mà khách hàng cần, bằng thời gian sản xuất khả dụng chia cho nhu cầu. Đây là mục tiêu.
- Cycle time: thời gian thực tế để làm xong một sản phẩm tại một công đoạn. Đây là thực tế. Công đoạn nào có cycle time lớn hơn takt time là điểm nghẽn.
| Chỉ số | Người xem chính | Nhịp cập nhật hợp lý | Nguồn số liệu |
|---|---|---|---|
| OEE và ba thành phần | Quản đốc, ban giám đốc | Theo ca, theo ngày | PLC (trạng thái, bộ đếm), MES (kế hoạch, lỗi) |
| Downtime và lý do | Tổ trưởng, quản đốc | Tức thời | PLC (trạng thái), màn hình tại máy (lý do) |
| MTBF / MTTR | Bảo trì | Theo tuần, tháng | Lịch sử dừng máy, phiếu sửa chữa |
| kWh / sản phẩm | Cơ điện, ban giám đốc | Theo ca, theo tháng | Đồng hồ điện Modbus, bộ đếm sản lượng |
| Tỉ lệ lỗi | QC, quản đốc | Theo giờ, theo ca | Trạm kiểm tra, MES |
| Takt / cycle time | Kỹ sư công nghệ, tổ trưởng | Tức thời | PLC (tín hiệu hoàn thành chu kỳ) |
Lấy dữ liệu từ đâu
Số nào máy tự sinh ra thì lấy từ máy; người chỉ nhập thứ máy không biết, như lý do dừng hay loại lỗi.
Từ PLC qua OPC UA hoặc Modbus
PLC đã giữ trạng thái chạy/dừng, bộ đếm sản phẩm, mã lỗi. Với PLC đời mới, OPC UA cho phép đọc biến theo tên, có mô hình dữ liệu và bảo mật, xem trong bài OPC UA là gì. Với PLC cũ, biến tần và đồng hồ điện, Modbus RTU qua RS-485 hoặc Modbus TCP vẫn là cách phổ biến nhất. Máy cũ không có PLC thì có thể gắn mô-đun I/O để đọc tiếp điểm, như hướng dẫn trong bài thu thập dữ liệu máy cũ.
Qua gateway IIoT
Gateway đọc PLC và đồng hồ bằng giao thức công nghiệp, rồi đẩy dữ liệu lên máy chủ bằng MQTT hoặc OPC UA. Lấy ví dụ Siemens SIMATIC IOT2050 bản Advance. Theo tài liệu hướng dẫn vận hành của Siemens, máy dùng vi xử lý TI Sitara AM6548, 2 GB RAM, 16 GB eMMC, hai cổng LAN 1 Gbit và một cổng COM chọn được RS-232, RS-422 hoặc RS-485 bằng phần mềm. Nguồn cấp 12 đến 24 VDC (dải cho phép 9 đến 36 V), vỏ IP20.
Chỗ cần đọc kỹ là điều kiện môi trường: khi lắp ray DIN thẳng đứng, nhiệt độ làm việc từ 0 đến 50 °C; lắp nằm ngang chỉ còn 0 đến 40 °C. Sốc thử theo IEC 60068-2-27 ở mức 150 m/s² (khoảng 15 G), 11 ms. Vỏ IP20 nghĩa là gateway phải nằm trong tủ điện kín. Tủ điện cạnh lò sấy hay máy ép nhựa mùa hè dễ vượt 40 °C bên trong, nên hướng lắp và quạt tủ quyết định cả hệ thống có chạy ổn hay không. Đây là yếu tố "công nghiệp" mà người chỉ nghĩ đến "máy tính" hay bỏ qua.
Từ MES
Thứ PLC không biết thì lấy từ MES: lệnh sản xuất, mã đang chạy, kế hoạch ca, cycle time chuẩn, kết quả kiểm tra. Chưa có MES thì có thể nhập kế hoạch ca trên máy chủ edge để bắt đầu. Ranh giới giữa MES, SCADA và ERP được phân tích trong bài MES, SCADA, ERP khác nhau thế nào.
Máy chủ edge: nơi tính và lưu số liệu
Dữ liệu từ gateway cần một nơi để lưu chuỗi thời gian, tính OEE theo ca và phục vụ các màn hình. Đặt máy chủ ngay tại nhà máy (edge) giúp dashboard vẫn chạy khi mất internet và giữ dữ liệu trong mạng nội bộ. Tủ mạng ở khu sản xuất bụi và nóng hơn phòng máy văn phòng nhiều; PC văn phòng có quạt sẽ hút bụi vào và không có nguồn DC dải rộng chịu sụt áp, nên máy không quạt là lựa chọn an toàn.
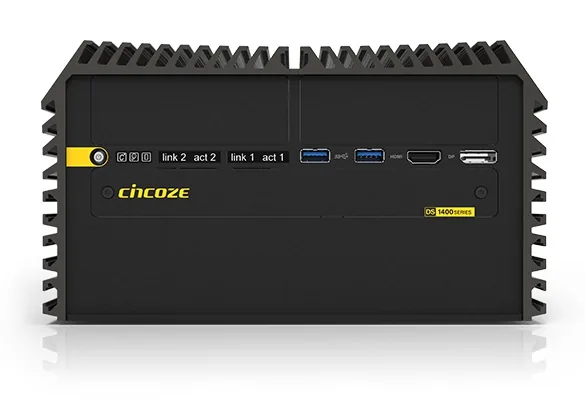
Ví dụ Cincoze DS-1400. Theo trang sản phẩm của hãng, máy dùng CPU Intel Core thế hệ 12 đến 14 (và nền tảng Bartlett Lake-S) tới 65 W, chipset Intel R680E, hai khe DDR5 SO-DIMM tối đa 96 GB có hỗ trợ ECC. Có khay 2,5 inch tháo nóng mặt trước, khay 2,5 inch bên trong, khe M.2 NVMe, hỗ trợ RAID 0/1/5/10; hai cổng GbE; nguồn 9 đến 48 VDC.
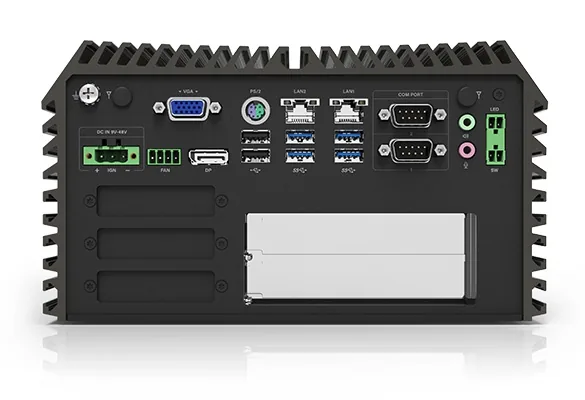
Điểm cần cân nhắc khi chọn cấu hình là dải nhiệt phụ thuộc công suất CPU: với CPU 35 W, máy chạy từ −40 đến 70 °C; với CPU 65 W, dải này còn −40 đến 50 °C và cần bộ quạt ngoài. Máy chủ dashboard chủ yếu ghi chuỗi thời gian và phục vụ trang web nội bộ, hiếm khi cần CPU 65 W; chọn CPU 35 W giữ được dải nhiệt rộng mà không phụ thuộc quạt. RAID 1 giữ dữ liệu lịch sử khi một ổ hỏng.
Màn hình hiển thị tại xưởng
Màn hình đặt ở đâu quyết định ai nhìn thấy số liệu. Thường có hai loại:
- Màn hình lớn hoặc màn hình ghép đầu chuyền: chỉ hiển thị OEE theo ca, sản lượng so với kế hoạch, máy đang dừng.
- Panel PC tại máy: vừa hiển thị vừa nhập liệu, người vận hành chọn lý do dừng, xác nhận lỗi.
Ví dụ Cincoze CV-W124/P2302, panel PC màn hình 24 inch. Theo trang sản phẩm của hãng, màn hình Full HD 1920 × 1080, độ sáng 300 cd/m², có bản cảm ứng điện dung (CV-W124C), cảm ứng điện trở 5 dây (CV-W124R) hoặc chỉ kính không cảm ứng (CV-W124G). Mặt trước đạt IP65, nghĩa là chịu được bụi và tia nước khi vệ sinh chuyền. Mô-đun máy tính P2302 dùng Intel Core Ultra dòng UL 15 W, hai cổng 2.5GbE, nguồn 9 đến 48 VDC.
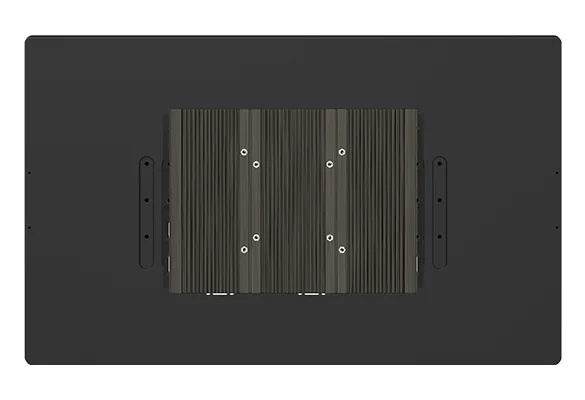
Màn hình và máy tính tách rời, muốn nâng cấp CPU chỉ thay mô-đun phía sau. Phần hệ thống chạy từ −40 đến 65 °C, phần màn hình −20 đến 70 °C; rung 1 Grms từ 10 đến 500 Hz theo IEC 60068-2-6, sốc 50 G theo IEC 60068-2-27 khi dùng SSD. Màn hình treo cạnh máy dập hay băng tải chịu rung liên tục cả ca, nên chỉ số rung và sốc này quan trọng không kém độ phân giải. Một màn hình gia dụng treo cùng chỗ thường hỏng vì bụi lọt khe tản nhiệt, hoặc tự khởi động lại khi nguồn sụt áp lúc máy lớn khởi động.
Lộ trình triển khai gọn
Bắt đầu với một chuyền thí điểm, thường là chuyền nút thắt. Thống nhất trước định nghĩa thời gian kế hoạch và cycle time chuẩn, nếu không mỗi phòng sẽ có một con số OEE. Lấy tín hiệu tối thiểu là trạng thái chạy/dừng và bộ đếm từ PLC, đặt màn hình tại chuyền để nhập lý do dừng, chạy song song với sổ ghi tay vài tuần để đối chiếu rồi mới mở rộng sang năng lượng, chất lượng và MES.
Câu hỏi thường gặp
OEE bao nhiêu là tốt?
Không có con số chung cho mọi ngành. Điều quan trọng hơn là OEE của chính chuyền đó tăng hay giảm theo thời gian, và thành phần nào kéo xuống.
Nguồn tham khảo
- Trang sản phẩm Cincoze CV-W124/P2302 Series (cincoze.com)
- Trang sản phẩm Cincoze DS-1400 Series (cincoze.com)
- SIMATIC IOT2050 Operating Instructions (siemens.com)
- SIMATIC IOT2050 IoT gateway (siemens.com)
- OPC UA Part 1: Overview and Concepts (opcfoundation.org)
IPC247 hỗ trợ được gì
IPC247 cung cấp máy tính công nghiệp, panel PC, màn hình công nghiệp và gateway cho các dự án dashboard sản xuất, gồm hàng chính hãng Cincoze, Advantech, Siemens và nhiều hãng khác. Gửi cho chúng tôi danh sách chuyền, loại PLC đang dùng, vị trí dự kiến đặt màn hình và máy chủ, chúng tôi tư vấn cấu hình phù hợp với nhiệt độ, bụi, rung và nguồn điện tại xưởng của bạn. IPC247 báo giá trong 2 giờ làm việc, xác nhận tình trạng hàng khi báo giá, cho mượn máy chạy thử theo thoả thuận từng dự án; bảo hành chính hãng theo từng dòng máy, thời hạn ghi rõ trên báo giá. Xem thêm các dòng panel PC công nghiệp tại IPC247.