 smartfactory
Một xưởng cơ khí có 38 máy, tuổi trung bình 12 năm. Bảng OEE treo ở cửa xưởng vẫn do tổ trưởng ghi tay mỗi ca: số lượng đếm bằng mắt, thời gian dừng máy nhớ được chừng nào ghi chừng đó. Chủ xưởng muốn có dữ liệu thật, nhưng báo giá thay máy mới thì gấp nhiều lần ngân sách một năm.
Đây là tình huống phổ biến nhất khi một nhà máy Việt Nam bắt đầu số hoá: máy còn chạy tốt, chỉ là nó câm. Không có cổng mạng, không có tài liệu giao thức, người lắp đặt ban đầu đã nghỉ việc. Việc phải làm không phải là thay máy, mà là retrofit — gắn thêm một lớp thu dữ liệu mỏng lên máy đang chạy. Bài viết trình bày ba đường làm việc đó, chi phí và rủi ro của từng đường, kèm thông số thiết bị lấy từ tài liệu chính thức của IO-Link Community, Balluff và Advantech tại thời điểm viết.
Trên một máy cũ thật ra đã có sẵn dữ liệu gì?
Trước khi mua bất cứ thứ gì, hãy đi một vòng quanh máy và đếm. Gần như máy nào cũng có sẵn ba nhóm tín hiệu:
- Tín hiệu rời rạc (digital): đèn tháp ba màu, rơ-le báo chạy, công tắc hành trình, cảm biến quang đếm sản phẩm, nút dừng khẩn. Mỗi tín hiệu là một trạng thái đóng/mở, đọc được ngay mà không cần hiểu phần mềm bên trong máy.
- Tín hiệu tương tự (analog): đồng hồ áp suất, cảm biến nhiệt, biến tần xuất 4–20 mA hay 0–10 V ra cho đồng hồ hiển thị.
- Cổng truyền thông của bộ điều khiển: PLC hay bộ điều khiển CNC thường có một cổng RS-232/RS-485 chạy Modbus RTU, hoặc một cổng Ethernet chạy giao thức riêng của hãng. Cổng này hay bị bỏ trống suốt đời máy.
Ba nhóm đó tương ứng với ba cách retrofit, xếp theo mức độ can thiệp từ nhẹ đến nặng.
Cách 1: đọc tín hiệu sẵn có bằng mô-đun I/O từ xa
Đây là bước rẻ và an toàn nhất, vì không đụng vào chương trình điều khiển. Bạn đấu song song vào tiếp điểm đang có, đưa tín hiệu sang một mô-đun I/O nối Ethernet, rồi để phần mềm đọc qua Modbus TCP hoặc MQTT.
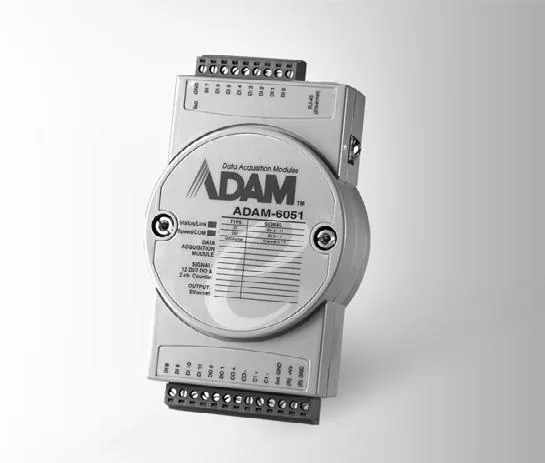
Lấy ADAM-6051 của Advantech làm ví dụ cụ thể. Theo datasheet của hãng, mô-đun này có 12 kênh đầu vào số nhận cả tiếp điểm khô (dry contact) lẫn tiếp điểm có điện (wet contact, mức logic 1 là 10–30 VDC), 2 kênh bộ đếm riêng chạy ở chế độ đếm 0–4,5 kHz hoặc đo tần số 0,2–4500 Hz, đếm tối đa 4.294.967.295 xung, và 2 kênh đầu ra số. Mô-đun cách ly 2.000 VDC, ăn nguồn 10–30 VDC, tiêu thụ 2 W ở 24 VDC, chạy Modbus/TCP, SNMP và MQTT (bản D).
Chỗ mà yếu tố "công nghiệp" bắt đầu quyết định: bản thường chạy trong dải −20 đến 70 °C, bản D chạy −40 đến 70 °C. Tủ điện đóng kín đặt cạnh lò hoặc máy ép nhựa trong xưởng miền Nam buổi trưa có thể vượt 55 °C; con số dải nhiệt vì thế không phải dòng thừa trong catalogue.
Với bộ đếm sẵn trong mô-đun, một cảm biến quang đếm sản phẩm ra khỏi băng tải đã đủ dựng biểu đồ sản lượng theo ca. Thêm ba kênh đọc đèn tháp là có ngay trạng thái chạy — dừng — lỗi, tức là hai phần ba công thức OEE. Cách làm này giải thích vì sao nhiều dự án giám sát dây chuyền sản xuất chạy được sau vài tuần chứ không phải vài tháng.
Cách 2: gắn thêm cảm biến mới bằng IO-Link
Khi dữ liệu cần đo chưa hề tồn tại trên máy — độ rung của hộp số, dòng điện động cơ, áp suất khí nén thực tế tại đầu công tác — bạn phải gắn cảm biến mới. Đây là chỗ IO-Link giúp việc đi dây gọn lại.
IO-Link là gì. Theo tài liệu hệ thống của IO-Link Community, đây là công nghệ I/O được chuẩn hoá toàn cầu theo IEC 61131-9, truyền thông điểm–điểm hai chiều giữa một cảm biến/cơ cấu chấp hành và một bộ chủ gọi là IO-Link master. Vài đặc điểm đáng nhớ khi đi dây trong nhà máy cũ:
- Dùng cáp 3 hoặc 5 lõi không bọc chống nhiễu, dài tối đa 20 m, tiết diện từ 0,34 mm² trở lên; tài liệu ghi rõ không cần màn chắn và không có yêu cầu đặc biệt khi đi dây.
- Đầu nối theo chuẩn M12, M8 hoặc M5; ba chân chính là 24 V, 0 V và chân C/Q vừa là chân đóng cắt vừa là chân truyền thông.
- Ba tốc độ truyền: COM1 4,8 kbaud, COM2 38,4 kbaud, COM3 230,4 kbaud. Mỗi thiết bị hỗ trợ một tốc độ, master tự dò theo thiết bị.
- Mỗi thiết bị truyền 0 đến 32 byte dữ liệu quá trình cho mỗi chiều, cộng thêm ba loại dữ liệu khác: trạng thái giá trị, dữ liệu thiết bị (tham số) và sự kiện.
- Một cổng của master có thể chạy ba chế độ: IO-Link, đầu vào số (DI) hoặc đầu ra số (DQ). Nghĩa là cùng một tủ có thể trộn cảm biến IO-Link mới và cảm biến tiếp điểm cũ.
Điểm lợi lớn nhất cho nhà máy không nằm ở tốc độ mà ở việc tham số cảm biến nằm trong hệ thống chứ không nằm trong đầu người thợ. Cảm biến hỏng, thay cái mới cùng mã, master nạp lại tham số đã lưu — không còn cảnh chỉnh tay mức ngưỡng theo trí nhớ.
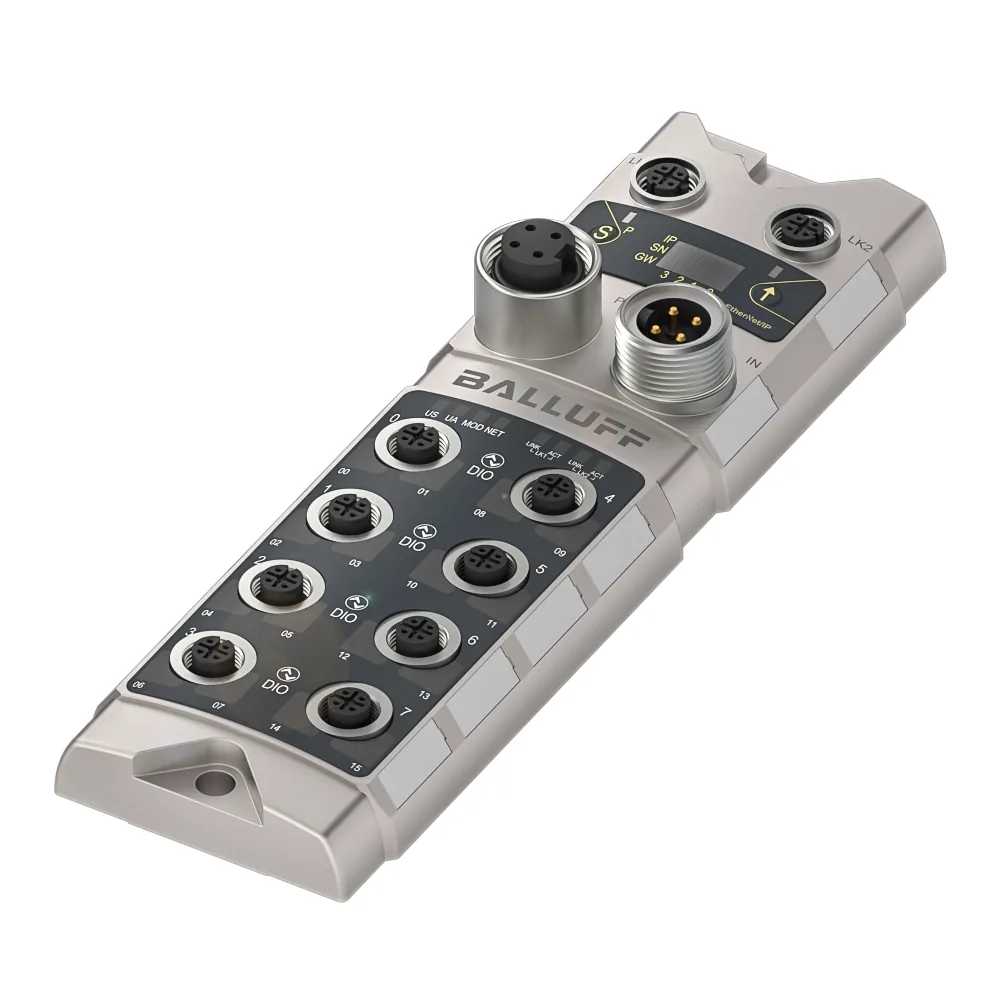
Về phần cứng master, Balluff công bố cho BNI006A (BNI EIP-508-105-Z015): 8 cổng IO-Link Type A qua đầu M12 5 chân, giao tiếp lên trên bằng EtherNet/IP kèm REST API và MQTT, 16 đầu vào số PNP loại 3 và 16 đầu ra số PNP cấu hình được, điện áp 18–30,2 VDC, dòng tổng 9,0 A cho nhánh cảm biến và 9,0 A cho nhánh cơ cấu chấp hành, vỏ kẽm đúc mạ niken, kích thước 68 × 37,9 × 224 mm, cấp bảo vệ IP67, nhiệt độ làm việc −5 đến 70 °C. IP67 nghĩa là master gắn thẳng lên thân máy, không cần tủ — đúng thứ cần khi tủ điện cũ đã chật.
So sánh ba kiểu đấu nối một điểm đo
| Tiêu chí | Tiếp điểm khô / DI | Analog 4–20 mA | IO-Link |
|---|---|---|---|
| Thông tin nhận được | Đóng hoặc mở | Một giá trị đo | Giá trị đo, trạng thái hợp lệ, tham số và sự kiện |
| Cáp | 2 lõi | 2 lõi, nên bọc chống nhiễu | 3 lõi không bọc, tối đa 20 m |
| Thay thiết bị hỏng | Đấu lại là xong | Phải chỉnh lại thang đo | Master nạp lại tham số đã lưu |
| Chẩn đoán khi đứt dây | Không phân biệt được với trạng thái mở | Dưới 4 mA là nghi ngờ | Có trạng thái giá trị và sự kiện riêng |
| Hợp khi nào | Tín hiệu đã có sẵn trên máy | Cảm biến sẵn có trong kho, đo chậm | Điểm đo mới, cần chẩn đoán và thay nhanh |
Cách 3: lấy dữ liệu ngay từ bộ điều khiển của máy qua gateway
Nếu máy có PLC và cổng truyền thông còn sống, cách gọn nhất là nói chuyện thẳng với PLC. Thiết bị làm việc này là một gateway truyền thông công nghiệp: một đầu nói tiếng của PLC, đầu kia nói tiếng của hệ thống trên (MQTT, OPC UA, cơ sở dữ liệu).
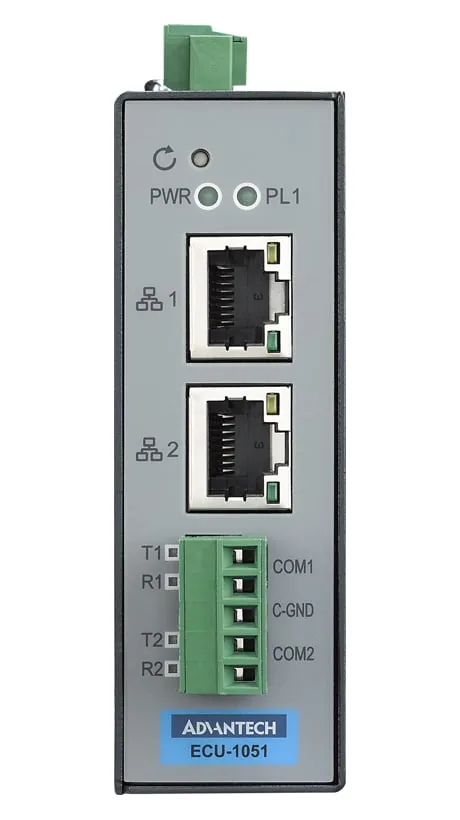
Theo datasheet ECU-1051 (bản cập nhật 13/3/2026), thiết bị có 2 cổng RS-232/485 dạng cầu đấu 5 chân chạy 50–115,2 kbps, 2 cổng Ethernet 10/100, một khe Mini-PCIe cho mô-đun Wi-Fi hoặc 4G, nguồn 10–30 VDC, tiêu thụ 1,2 W ở 24 VDC, kích thước 93,7 × 92 × 30 mm, gắn tường hoặc ray DIN, cấp bảo vệ IP30, chịu rung 2 Grms dải 5–500 Hz và làm việc ở −40 đến 70 °C.
Phần mềm EdgeLink đi kèm là thứ quyết định: hãng công bố hơn 200 driver PLC (trong đó có Mitsubishi, Omron, Siemens, Schneider, Allen-Bradley, Delta, Fatek, Keyence, Panasonic, Yaskawa), phía dưới nhận Modbus, BACnet IP/MS-TP, SNMP, OPC UA Client, phía trên phát OPC UA Server, Modbus Server, BACnet Server và MQTT lên các nền tảng đám mây, kèm khả năng ghi thẳng vào SQL Server, MySQL, ORACLE hay FTP. Bản đầy đủ giám sát tối đa 2.000 tag, bản rút gọn 500 tag — con số này nên đối chiếu với số điểm dữ liệu bạn định thu trước khi chốt mã hàng.
Gateway cũng là nơi tự nhiên để cắt ranh giới an ninh mạng: một cổng LAN xuống mạng máy, một cổng LAN lên mạng nhà máy, không để PLC lộ thẳng ra mạng văn phòng. Nếu bạn đang cân nhắc đường đi của dữ liệu lên hệ thống quản lý, bài IoT công nghiệp là gì mô tả các lớp phía trên gateway.
Bốn chỗ làm hỏng một dự án retrofit
Phần cứng không phải chỗ khó. Bốn thứ dưới đây mới là nguyên nhân khiến dự án dừng ở máy thứ hai:
- Chạm vào mạch an toàn. Không bao giờ đấu nối tiếp vào mạch dừng khẩn hay mạch rào chắn. Tín hiệu cần đọc phải lấy song song qua rơ-le trung gian hoặc tiếp điểm phụ, để việc thu dữ liệu không thay đổi hành vi an toàn của máy.
- Nhiễu từ biến tần. Cáp cảm biến chạy chung máng với cáp động lực của biến tần là công thức làm bộ đếm nhảy số. Tách máng, cắt chiều dài cáp, dùng mô-đun có cách ly là ba cách rẻ nhất.
- Nguồn 24 V dùng chung. Lấy tạm nguồn 24 V có sẵn trong tủ để nuôi thiết bị mới rất tiện, cho tới lúc máy khởi động và điện áp sụt. Nên có nguồn riêng cho lớp thu dữ liệu.
- Máy tính đặt trong tủ điện. Nhiều nhà máy đặt một máy tính để bàn vào tủ để chạy phần mềm thu thập. Bụi kim loại, nhiệt độ và rung làm hỏng quạt và ổ cứng trong vài tháng. Đây đúng là chỗ cần một máy tính công nghiệp không quạt, dải nhiệt rộng, nguồn 24 VDC thay vì một máy văn phòng.
Lộ trình năm bước cho một dây chuyền
- Chọn một máy làm mẫu — máy nghẽn cổ chai, nơi mỗi giờ dừng đều thấy rõ bằng tiền.
- Liệt kê tín hiệu sẵn có trên máy đó và chốt 5–10 điểm dữ liệu thật sự dùng để ra quyết định. Thu 200 điểm mà không ai đọc là lãng phí.
- Lắp lớp thu dữ liệu: mô-đun I/O cho tín hiệu sẵn có, cảm biến IO-Link cho điểm đo mới, gateway nếu PLC còn cổng.
- Chạy song song hai tuần với sổ ghi tay của tổ trưởng, đối chiếu số lượng và thời gian dừng. Lệch là do đặt ngưỡng hay do đấu dây, phải làm rõ trước khi nhân rộng.
- Nhân bản sang các máy cùng loại bằng đúng bộ thiết bị và đúng bảng tag đã kiểm chứng.
Câu hỏi thường gặp
Retrofit có làm mất bảo hành của máy không?
Nếu chỉ đấu song song vào tiếp điểm phụ, gắn cảm biến rời lên vỏ máy và đọc cổng truyền thông có sẵn thì không sửa chương trình điều khiển, không thay linh kiện của máy. Trường hợp máy còn hạn bảo hành của hãng, nên hỏi hãng bằng văn bản trước khi mở tủ.
Máy không có PLC, chỉ có rơ-le thì làm được không?
Được, và thường là dễ nhất. Máy rơ-le vẫn có đèn báo, công tắc hành trình và tiếp điểm khởi động từ. Một mô-đun DI kèm bộ đếm đọc đúng các tiếp điểm đó cho ra sản lượng và thời gian chạy mà không cần biết gì về logic bên trong.
Nên chọn IO-Link hay cứ đi dây analog như cũ?
Nếu chỉ có một hai điểm đo và không cần chẩn đoán, cảm biến analog sẵn có trong kho vẫn ổn. Khi số điểm đo tăng lên hàng chục, đặt trên nhiều máy, và người bảo trì phải thay cảm biến trong ca đêm, IO-Link tiết kiệm thời gian nhờ tham số lưu ở master và nhờ cáp 3 lõi không cần bọc chống nhiễu.
Nguồn tham khảo
- Technology — IO-Link Community (io-link.com)
- IO-Link System Description (io-link.com)
- Datasheet Advantech ADAM-6050/6051/6052 (advantech.com)
- Datasheet Advantech ECU-1051 (advantech.com)
- Balluff BNI006A IO-Link Master (balluff.com)
IPC247 hỗ trợ được gì
IPC247 là nhà phân phối máy tính công nghiệp và thiết bị mạng công nghiệp tại Việt Nam. Với một dự án retrofit, chúng tôi giúp đối chiếu danh sách tín hiệu của bạn với mô-đun I/O, IO-Link master và gateway phù hợp, kiểm tra dải nhiệt độ và nguồn cấp so với điều kiện tủ điện thực tế, cho mượn thiết bị chạy thử trên một máy mẫu trước khi nhân rộng, và hỗ trợ kỹ thuật trong quá trình đấu nối, cấu hình giao thức. Gửi cho chúng tôi ảnh tủ điện và danh sách điểm đo dự kiến, bạn sẽ nhận lại cấu hình đề xuất kèm thời gian giao hàng.